Brocciatura e Macchine Brocciatrici
La brocciatura è un processo di lavorazione per asportazione di truciolo che utilizza un utensile dentato, chiamato broccia o spina, per rimuovere progressivamente il materiale dalla superficie del pezzo.
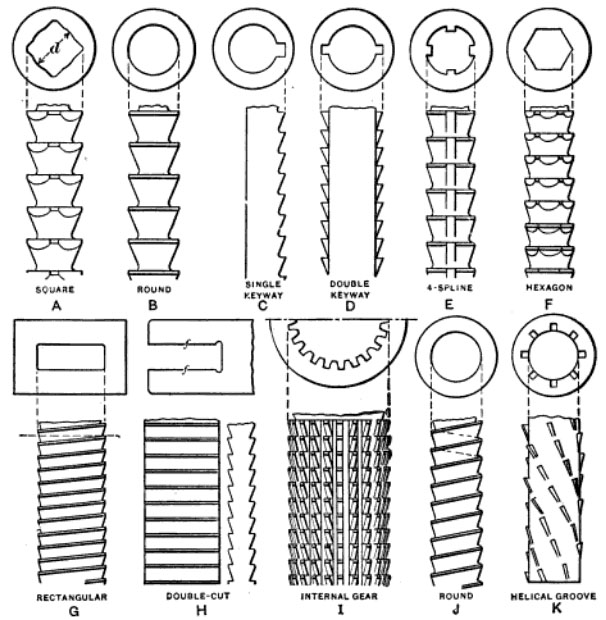
La brocciatura è usata quando è richiesta una lavorazione di precisione per forme particolari. Le superfici comunemente lavorate includono fori circolari e non circolari (ad esempio, poligonali), scanalature e chiavette.
In entrambi i processi il taglio viene eseguito in un solo passaggio della broccia, il che lo rende molto efficiente, sia in termini di produttività che di consumo energetico.
I pezzi comunemente lavorati possono essere componenti ottenuti per fusione di piccole e medie dimensioni, barre estruse, componenti lavorati al tornio, pezzi forgiati, ruote dentate e altri.
Le brocce possono essere molto costose (da migliaia a decine di migliaia di euro), in quanto composte da una sequenza di utensili da taglio. Nonostante ciò la brocciatura è di solito favorita rispetto ad altri processi quando viene usata per elevati ritmi di produzione (ad esempio, la realizzazione della scanalatura dove si inserisce la chiave nei barilotti delle serrature).
Nelle brocce l'altezza dei denti aumenta sulla lunghezza dell'utensile e la differenza di altezza tra due denti è pari all'avanzamento del profilo di taglio. Il rialzo o avanzamento per dente (RPT - rise per tooth) determina la quantità di materiale che viene rimosso da ogni dente successivo e stabilisce la dimensione del truciolo.
Inoltre, la broccia contiene tre sezioni distinte:
- Sgrossatura (roughing): l'RPT è elevato, in modo da asportare più materiale
- Semi-finitura (semi-finishing): si ha un RPT basso
- Finitura (finishing): l'RPT è nullo
Nella brocciatura, il moto di avanzamento può essere conferito alla broccia o al pezzo indifferentemente.
Vantaggi della brocciatura
- Si possono realizzare profili complessi
- La lavorazione è molto rapida
- La lavorazione del singolo pezzo è economica per grandi serie di pezzi, in quanto una singola broccia (molto costosa) può effettuare migliaia di tagli prima di essere sostituita.
- Precisione e finitura migliori dei processi convenzionali di asportazione di truciolo
- Compatibile con tutti i materiali che si lavorano usualmente per asportazione di truciolo
- Si può ottenere un grado di tolleranza IT7 (ISO)
Brocciatura lineare e brocciatura rotativa
Ci sono due tipi principali di brocciatura: lineare e rotativa.
Brocciatura lineare
Nella brocciatura lineare (linear broaching), che è il processo più comune, la broccia viene fatta scorrere linearmente contro una superficie del pezzo da lavorare per effettuare il taglio.
Le brocce lineari sono usate in una macchina chiamata brocciatrice.
Brocciatura rotativa
Nella brocciatura rotativa (rotary broaching), la broccia viene ruotata e premuta nel pezzo da lavorare per tagliare una forma assialsimmetrica.
Uno dei maggiori vantaggi di questo tipo di brocciatura è che non richiede una macchina brocciatrice specializzata, ma viene invece utilizzata su torni e fresatrici.
Richiede due componenti: un portautensile e una broccia. Il bordo iniziale (di taglio) della broccia ha un contorno che corrisponde alla forma finale desiderata. La broccia è montata in uno speciale portautensili che le permette di ruotare liberamente. Il portautensile è particolare perché tiene l'utensile in modo che il suo asse di rotazione sia leggermente inclinato rispetto all'asse di rotazione del pezzo da lavorare. Un valore tipico per questo disallineamento è di 1°. Questo angolo produce un bordo rotante che permette alla broccia di tagliare il pezzo.
Brocciatura interna ed esterna
Brocciatura esterna
La brocciatura esterna o superficiale (surface broaching) è molto semplice. Il moto può essere conferito al pezzo, mentre la broccia è stazionaria, o viceversa.
Gli utensili per la brocciatura esterna si presentano come piastre dotate di più file di denti.
Brocciatura interna
La brocciatura interna serve per realizzare fori di geometria fissata (anche di geometria non circolare) a partire da fori preesistenti detti pre-fori, per realizzare scanalature per sedi di chiavette, dentature interne e altri.
Il processo è più complicato:
- il pezzo viene bloccato in uno speciale supporto, chiamato portapezzo (workholder), che viene montato nella brocciatrice
- la brocciatrice interna può essere push, pull o un mix dei due:
- Pull: la broccia lavora in trazione. L'elevatore (elevator) muove la broccia sopra il portapezzo e l'abbassa attraverso il pezzo, dopodiché la parte terminale della broccia, detto pilota (pilot) viene agganciata dal cosiddetto estrattore (puller). L'elevatore si disimpegna dalla broccia e l'estrattore la tira finché non ha attraversato il pezzo completamente. Il pezzo viene quindi rimosso e la broccia viene sollevata per riagganciarsi all'elevatore
- Push: la broccia lavora in compressione e quindi va bene solo per brocce di lunghezze ridotte. La broccia viene premuta attraverso il pezzo, o da una macchina brocciatrice o anche da una pressa idraulica (se le tirature sono molto limitate).
La broccia usualmente ha moto lineare, ma vi sono alcuni casi specifici in cui ruota durante la discesa per creare una scanalatura a superficiale (esempio: la rigatura delle canne dei fucili).
Un tipo comune di broccia interna è la broccia per la realizzazione di scanalature per chiavette. Utilizza un dispositivo speciale chiamato "horn" per sostenere la broccia e posizionarla correttamente in relazione al pezzo. Se ne può vedere un esempio nel video sotto.
Le brocce interne possono essere solide, a guscio o modulari:
- Le brocce solide (solid broaches) sono la tipologia più comune e sono costituite da un unico pezzo.
- Le brocce a guscio (shell broaches) si utilizzano per applicazioni intensive in cui si consumano rapidamente. Sono simili alle brocce solide, tranne per il fatto che sono forate longitudinalmente e vengono collocate su un albero, sul quale sono presenti i piloti. In questo modo solo la parte dei taglienti va realizzata nuovamente a ogni sostituzione.
- Le brocce modulari (modular broaches) sono comunemente usate per brocciature interne di grandi dimensioni. Sono simili alle brocce a guscio in quanto costituite da più pezzi. Vengono utilizzate perché sono più economici da costruire e riaffilare, nonché più flessibili come utilizzo.
Macchine Brocciatrici
Le macchine brocciatrici (broaching machines) sono concettualmente semplici in quanto muovono la broccia in un movimento lineare a una velocità predeterminata. La maggior parte delle macchine brocciatrici sono idrauliche, a eccezione di alcune tipologie specializzate che sono azionate meccanicamente (es: sistemi a catena).
Si distinguono in brocciatrici verticali e orizzontali, a seconda dell'orientamento del movimento di avanzamento. La scelta dipende fondamentalmente dalla corsa richiesta: le brocciatrici verticali di rado superano i 1500 mm di corsa, mentre con le macchine orizzontali si possono raggiungere corse maggiori.
Brocciatrici verticali
Le brocciatrici verticali possono essere progettate per la brocciatura a spinta (push broaching), la brocciatura a tiro verso il basso (pull-down broaching), brocciatura a tiro verso l'alto (pull-up broaching) o la brocciatura di superficie (surface broaching). La brocciatura di superficie viene generalmente eseguita su macchine verticali.
- Le brocciatrici a spinta sono simili a presse ad albero con una guida collocata sul pistone. Tipicamente hanno capacità da 6 a 50 tonnellate.
- La brocciatrice pull-down a due pistoni è il tipo più comune di brocciatrice e ha i due pistoni collocati sotto il tavolo.
- Le macchine pull-up hanno uno o più martinetti collocati sopra il tavolo.
- Le macchine per il surface broaching hanno la broccia a piastra collocata su un martinetto idraulico collocato dietro al portapezzo.
Brocciatrici orizzontali
Le brocciatrici orizzontali sono progettate per la brocciatura a trazione, la brocciatura di superficie, la brocciatura continua e la brocciatura rotativa.
- Le brocciatrici a tiro sono praticamente delle macchine verticali poste su un lato, in modo da permettere una corsa più lunga.
- Le brocciatrici superficiali tengono la broccia ferma mentre i pezzi da lavorare sono bloccati in dispositivi (culle portapezzo) che sono montati su un sistema di trasporto (ad esempio, a catena).
- Le brocciatrici di tipo continuo sono simili alle macchine per la brocciatura superficiale, con la differenza che la brocciatura è interna.
Le brocciatrici orizzontali erano molto più comuni di quelle orizzontali verticali; tuttavia, oggi rappresentano solo il 10% di tutte le macchine di brocciatura acquistate.
Le macchine verticali attualmente sono più popolari perché occupano meno spazio in pianta.
Progettazione delle brocce
In futuro scenderò nel dettaglio se sarà necessario. Nel frattempo mi appunto qui sotto un po' di risorse utili:
Nomeclatura
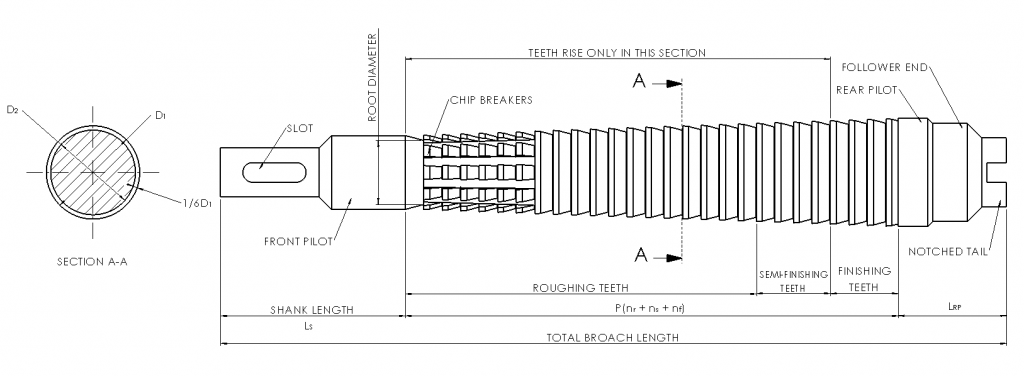
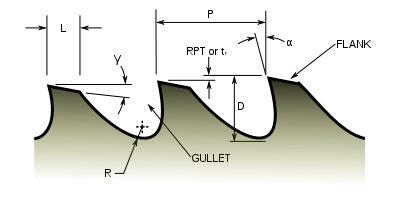
- P = pitch
- RPT = rise per tooth
- nr = number of roughing teeth
- ns = number of semi-finishing teeth
- nf = number of finishing teeth
- tr = RPT for the roughing teeth
- ts = RPT for the semi-finishing teeth
- tf = RPT for the finishing teeth
- Ls = Shank length
- LRP = Rear pilot length
- D1 = Diameter of the tooth tip
- D2 = Diameter of the tooth root
- D = Depth of a tooth (0.4P)
- L = Land (behind the cutting edge) (0.25P)
- R = Radius of the gullet (0.25P)
- α = Hook angle or rake angle
- γ = Back-off angle or clearance angle
- Lw = Length of the workpiece (not shown)
Pilota anteriore (front pilot): nella brocciatura interna a trazione, l'estremità di trazione e il pilota anteriore vengono fatti passare attraverso il foro di partenza e agganciati al martinetto idraulico. Il pilota anteriore assicura il corretto allineamento assiale dell'utensile con il foro di partenza e serve come controllo delle dimensioni del foro di partenza.
Lunghezza: la lunghezza di un utensile di brocciatura, o di una serie di utensili, è determinata dalla quantità di materiale da rimuovere e limitata dalla corsa della macchina.
Pilota posteriore (rear pilot): mantiene l'allineamento dell'utensile mentre i denti finali passano attraverso il foro del pezzo. Sugli utensili a sezione circolare, il diametro del pilota posteriore è leggermente inferiore al diametro dei denti finali.
Denti di taglio (cutting teeth): come abbiamo già visto, i denti della broccia sono solitamente divisi in tre sezioni (sgrossatura, semifinitura e finitura). Il primo dente di sgrossatura è il dente più piccolo dell'utensile. I denti successivi aumentano progressivamente di dimensione fino al primo dente di finitura incluso. La differenza di altezza tra ogni dente, o l'aumento del dente (rinse per tooth), è solitamente maggiore lungo la sezione di sgrossatura e minore lungo la sezione di semifinitura. Tutti i denti di finitura sono tutti della stessa dimensione. La faccia è rettificata con un angolo di faccia o di gancio (hook or face angle) che dipende dal materiale del pezzo che viene lavorato. Per esempio, i pezzi in acciaio dolce di solito richiedono angoli di gancio maggiori; i pezzi in acciaio duro o fragile richiedono angoli di gancio minori.
Retro del tagliente / schiena del dente (land): lo spessore del dente posteriore al tagliente lo supporta e serve per farlo resistere alle sollecitazioni. Un leggero spazio libero o un angolo di ritorno è rettificato sulla schiena del dente per ridurre l'attrito. Sui denti di sgrossatura e semifinitura, l'intera schiena è rettificata con una certa inclinazione. Sui denti di finitura, una parte della schiena immediatamente dietro il tagliente è spesso lasciata diritta, in modo che l'affilatura ripetuta (rettificando la faccia del dente) non alteri la dimensione del dente.
Passo dei denti (pitch): la distanza tra i denti, o passo, è determinata dalla lunghezza del taglio e dal materiale del pezzo lavorato. I denti di sgrossatura possono avere un passo elevato per ospitare un maggior carico di trucioli, mentre i denti di semifinitura possono avere un passo minore in modo da ridurre la lunghezza totale della broccia. È buona prassi che il passo sia tale da far sì che due o più denti taglino simultaneamente, in modo da impedire all'utensile di andare alla deriva o di vibrare.
Profondità del dente (depth of a tooth): la profondità della gola del dente è legata all'altezza del dente, al passo e al materiale del pezzo in lavorazione. Il raggio della gola del dente (gullet) è di solito progettato in modo che i trucioli si arriccino su se stessi, occupando il minor spazio possibile.
Carico di trucioli: ogni dente taglia uno spessore fisso di materiale. La quantità di truciolo prodotta è pari al profilo di avanzamento tra due denti, moltiplicato per la profondità del pezzo lavorato.
Rompitrucioli: le scanalature, chiamate rompitrucioli, sono usate sugli utensili di brocciatura per spezzare e facilitare la rimozione del truciolo. I rompitrucioli sono rettificati nei denti di sgrossatura e semifinitura della broccia, parallelamente all'asse dell'utensile, e sono sfalsati in modo che una serie di rompitrucioli sia seguita da un tagliente. I denti di finitura completano il lavoro. I rompitrucioli sono vitali sugli utensili di brocciatura tondi: senza di essi, gli utensili lavorerebbero trucioli a forma di anello che si incuneerebbero nelle gole dei denti e alla fine causerebbero la rottura dell'utensile.
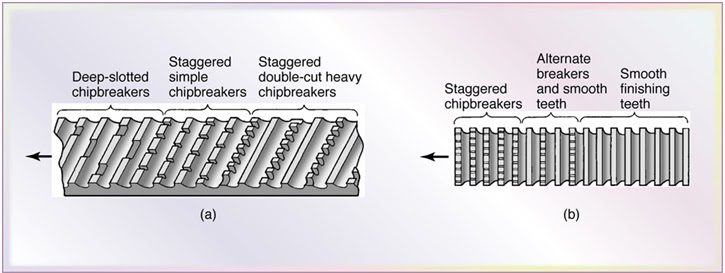
Angolo di taglio (shear angle): si può decidere di inclinare la linea dei denti di broccia rispetto alla direzione di avanzamento per migliorare la finitura superficiale e ridurre le vibrazioni dell'utensile, in quanto i taglienti ingaggiano il pezzo in progressione e continuità. Quando due superfici adiacenti vengono tagliate simultaneamente, l'angolo di taglio è fondamentale per allontanare i trucioli dall' intersezione delle due superfici
Scelta dei parametri di brocciatura
In attesa di decidere se e quando sviluppare questa sezione, lascio qui di seguito un sito di riferimento in lingua inglese (di origine indiana):